


Giriş: Kaynağın Kalbi
Yüksek frekanslı (HF) boyuna kaynaklı boru imalatında, kaynak işlemi tüm operasyonun kalbidir.
Son ürünün kalitesi, dayanıklılığı ve görünümü bu kritik aşamada belirlenir.
Amaç aynı olsa da -kusursuz bir dikiş oluşturmak- bunu başarmak için kullanılan yöntem büyük fark yaratır.

İki yolu varyüksek frekanslı kaynakTemas kaynağı ve indüksiyon kaynağı.
Temas Kaynağı
Temas kaynağı, kaynak yapılacak çelik borunun her iki tarafına temas eden bir çift bakır elektrot kullanır. Oluşan akımın nüfuz gücü iyidir.
Bakır elektrotlar ile çelik levha arasındaki doğrudan temas sayesinde yüksek frekanslı akımın iki etkisi de en üst düzeye çıkarılır.
Bu nedenle, temas kaynağının kaynak verimliliği daha yüksek ve enerji tüketimi daha düşüktür; yüksek hızlı ve düşük hassasiyetli boru üretiminde yaygın olarak kullanılır ve özellikle kalın çelik boruların üretiminde genellikle temas kaynağı gereklidir.
Ancak, temas kaynağının iki dezavantajı vardır: birincisi, bakır elektrotun çelik levha ile temas halinde olması ve çabuk aşınmasıdır; ikincisi ise, çelik levha yüzeyinin düzlüğü ve kenarının düzgünlüğü nedeniyle, temas kaynağının akım kararlılığının zayıf olması ve kaynak dikişinin iç ve dış çapaklarının nispeten yüksek olmasıdır. Bu nedenle, yüksek hassasiyetli ve ince cidarlı boruların kaynaklanmasında genellikle kullanılmaz.
İndüksiyon Kaynağı
İndüksiyon kaynağı, kaynak yapılacak çelik borunun dışına bir veya daha fazla indüksiyon bobini sarılması işlemidir.
Çok sargılı bobinlerin etkisi tek sargılı bobinlere göre daha iyidir, ancak çok sargılı indüksiyon bobinlerinin üretimi ve montajı daha zordur.
İndüksiyon bobini ile çelik boru yüzeyi arasındaki mesafe az olduğunda verimlilik daha yüksektir, ancak indüksiyon bobini ile boru arasında deşarj oluşması kolaydır.
Genellikle, indüksiyon bobini ile çelik boru yüzeyi arasında 5-8 mm'lik bir boşluk bırakılması tavsiye edilir.
İndüksiyon kaynağında, indüksiyon bobini çelik levha ile temas etmediği için aşınma ve yıpranma olmaz ve indüksiyon akımı nispeten sabittir, bu da kaynağın istikrarlı olmasını sağlar.
Kaynak işlemi sırasında çelik borunun yüzey kalitesi iyidir ve kaynak dikişi düzgündür.
Hassas borular için temel olarak indüksiyon kaynağı kullanılır.
Yüksek frekanslı düz dikiş kaynaklı boru üretim makineleri, ham madde yüzeyinin yüksek derecede temizliğini gerektirir.
Kaynaklı boru üretim hattı tedarikçilerinin, kaynak yüzeyinin kirlenmeden arındırılmış olmasını sağlamak için, düzleştirme, kenar kesme ve temizleme gibi işlemleri içeren çelik şerit ön işlem hatlarına sahip olmaları gerekmektedir.
Aynı zamanda, frekans, güç ve kaynak hızı arasındaki eşleşme ilişkisi ayarlanarak, kaynak mikroyapısı optimize edilebilir ve gözeneklilik ve cüruf kalıntıları gibi kusurlar azaltılabilir.
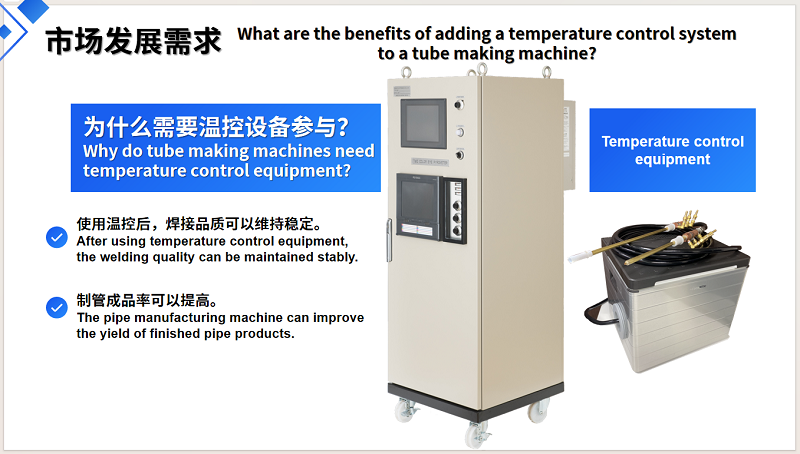
Çelik boru kalitesine yönelik artan taleplerle birlikte, boru üretim makinelerinin kaynak sistemleri de geliştirilmiş ve birçok kaynaklı boru üretim hattı artık kaynak sıcaklık kontrol sistemleriyle donatılmıştır.
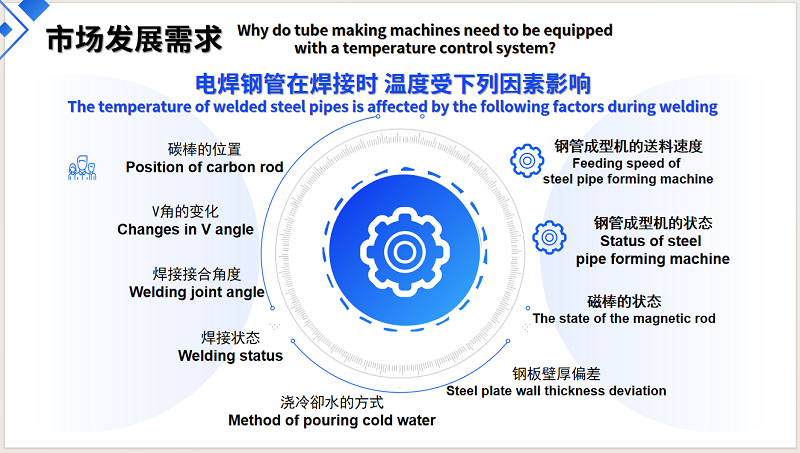
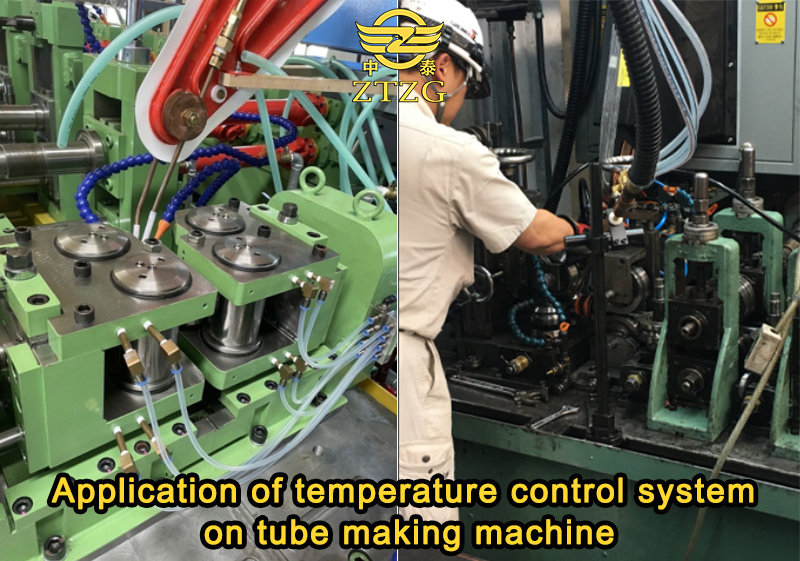
Kaynak sıcaklık kontrol sistemleri, insan müdahalesinden kaynaklanan hataları azaltabilir, kaynaklı boruların kalitesini artırabilir ve daha mükemmel kaynaklar elde edilmesini sağlayabilir.
Boru üretim makinesinin üretim sürecinin herhangi bir aşamasıyla ilgili sorularınız varsa, görüşmek üzere bizimle iletişime geçmekten çekinmeyin.
Yayın tarihi: 23 Nisan 2023


